

یک خریدار کارتن دستکش ANSI A5 را باز می کند و یک چک پنج دقیقه ای انجام می دهد. سه جفت عبور می کنند. چهارمی حدود 1700 گرم نیروی برش را نشان می دهد. در برگه اطلاعات A5 نوشته شده است - تقریباً 2200 گرم به بالا. پس آیا دستکش اشتباه است یا آزمایش؟
در تولیدکنندهای که تحقیق و توسعه و آزمایشگاه خود را اداره میکند، معمولاً جواب هیچکدام از این دو نیست. مقاومت برش یک محدوده است، نه یک عدد ثابت، و تنها راه قابل اعتماد برای نگه داشتن مقدار زیادی تولید در آن محدوده، کنترل نخ، بافتنی، پوشش و خط غوطهوری است، سپس با آزمایشهای کالیبره شده در هر لات - نه یک بار، در مرحله نمونهبرداری، دستکش تمام شده را تأیید کنید.
این تفاوت همان چیزی است که دو تامین کننده را که هر دو "A5" را روی جعبه چاپ می کنند، از هم جدا می کند. یکی دو سال پیش یک نمونه اولیه را آزمایش کرد. دیگری میداند که چرا عدد حرکت میکند، قبل از رد شدن تعداد زیادی میتواند تا چه اندازه حرکت کند، و وقتی انجام میشود چه چیزی را روی خط تنظیم کند. در اینجا نحوه عملکرد آزمایش در واقع، جایی که تلورانس ها وجود دارند، و قبل از تأیید مشخصات، چه چیزی را باید پرسید.
آنچه که رتبه بندی برش و سایش در واقع اندازه گیری می کند
دو روش تست برش غالب هستند و قابل تعویض نیستند. ANSI/ISEA 105، استاندارد ایالات متحده، از ASTM F2992 با تیغه مستقیم TDM-100 استفاده می کند و نیروی مورد نیاز برای برش نمونه را بر حسب گرم گزارش می دهد که در سطوح A1 تا A9 طبقه بندی شده است. EN 388:2016، استاندارد اروپایی، تست کوپه قدیمیتر را برای مواد با عملکرد پایینتر نگه میدارد، اما به تست تیغه مستقیم ISO 13997 برای نخهای با کارایی بالا تغییر میکند و سطوح A تا F را از 2 N تا 30 N و بالاتر گزارش میکند.
از آنجایی که هندسه تیغه و کاربرد بار متفاوت است، این دو مقیاس را نمی توان با یک فرمول تبدیل کرد. A5 در بسیاری از سازههای آرامید و HPPE تقریباً در همسایگی EN سطح E قرار دارد، اما نقشهبرداری با ترکیب نخ، وزن آستر و پوشش تغییر میکند. هر جدول تبدیل را به عنوان یک تخمین در نظر بگیرید، نه به عنوان یک ادعا.
در داخل آزمایشگاه، سه متغیر بیشتر گسترش را هدایت می کنند:
- نخ و سنج. یک آستر آرامید گیج 13 و یک آستر HPPE گیج 18 هر دو می توانند به A5 برسند در حالی که در دست کاملاً متفاوت رفتار می کنند. سنج دقیق تر معمولاً مهارت را می خرد. آسترهای سنگین تر دوام را می خرند.
- پوشش. نیتریل، لاتکس و PU باعث تغییر چسبندگی، عمر سایشی و عملکرد مرطوب می شوند، بنابراین آزمایش برش باید روی دستکش روکش شده تکرار شود، نه تنها روی آستر لخت.
- آماده سازی نمونه. یک کوپن صاف که از کف دست بریده می شود، عین یک دستکش سه بعدی نیست. فاق شست و نوک انگشتان، جایی که بافتنی کشیدهتر و نازکتر است، معمولاً ضعیفترین نقاط هستند - و مکانهایی که در کارهای واقعی احتمالاً بریده میشوند.
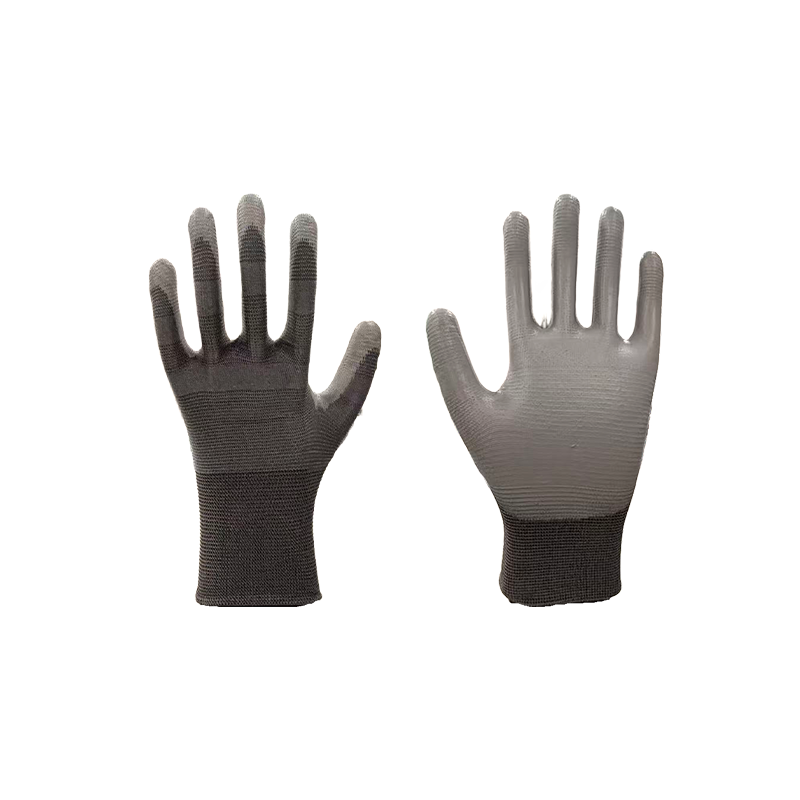
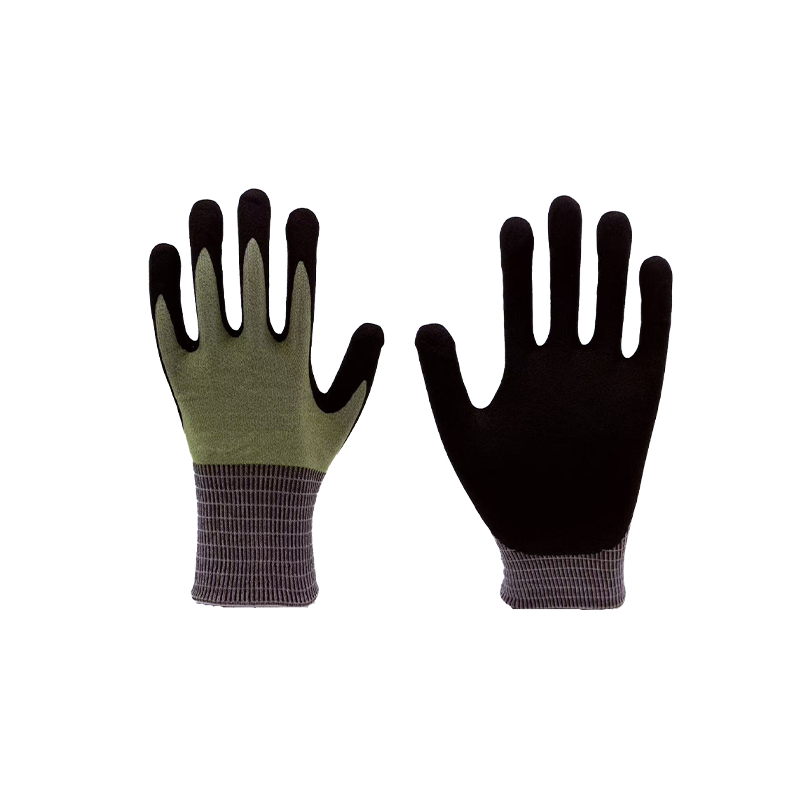 دستکش 18 گیج خاکستری A5 مقاوم در برابر برش هنگام مقایسه گزینه های حفاظت مکانیکی، این دستکش خاکستری 18 گیج A5 مقاوم در برابر برش را مرور کنید. جزئیات قابل مشاهده فقط هویت و پرس و جو محصول را پوشش می دهد، نه مشخصات کامل. مشاهده محصول →
سایش، پارگی و سوراخ شدن در همان گزارش EN 388 وجود دارد. سایش بر حسب چرخه شمارش میشود تا در چرخ تابر پیشرفت کند (سطوح 1 تا 4، از 100 تا 8000 چرخه)، پارگی بر حسب نیوتن اندازهگیری میشود، و سوراخ شدن در نیوتن با استفاده از یک پروب استاندارد شده انجام میشود. به خودی خود آنها جزئی به نظر می رسند. آنها با هم تصمیم می گیرند که آیا یک دستکش یک شیفت زنده بماند یا یک هفته.
از نتیجه آزمایشگاه تا مشخصات تولید: جایی که تحمل ها زندگی می کنند
نمونه اولیه گذرا آغاز کار است نه پایان. خروجی واقعی تحقیق و توسعه مشخصات نوشتاری است که خط تولید می تواند داشته باشد: ترکیب الیاف و تعداد نخ، گیج سوزن، تراکم دوخت، وزن آستر بر حسب گرم در متر مربع، عمق فرورفتگی، برداشت پوشش در هر جفت، دما و زمان پخت، و محدوده ضخامت کف دست.
سپس قطعه ای که خریداران به ندرت می بینند می آید - لیست چیزهایی که می توانند پس از امضای مشخصات، شماره را تغییر دهند:
- تنوع زیادی نخ دو تامین کننده هر دو می توانند "HPPE" را با سرسختی متفاوت ارسال کنند. بازرسی ورودی با نمونههای نخ باقیمانده، قبل از رسیدن به سوزنها، این موضوع را نشان میدهد.
- سایش سوزن و تراکم بخیه. بافتنی کمی شل تعداد انتهای الیاف در واحد سطح را کاهش می دهد و باعث کاهش قابل اندازه گیری عملکرد می شود.
- عمق شیب و وزن پوشش. فرورفتن نیتریل عمیقتر مقاومت در برابر سایش و چسبندگی را بهبود میبخشد، اما وزن را افزایش میدهد، مهارت را کاهش میدهد و نحوه رفتار دستکش در هنگام خیس شدن را تغییر میدهد.
- پخت و رطوبت. پوشش کم پخت چسبناک باقی می ماند. آسترهای بیش از حد خشک شده شکننده می شوند. رطوبت ذخیره سازی به تنهایی می تواند نتیجه برش را به طور قابل توجهی تغییر دهد.
- هندسه دستکش. طول، عرض کف دست و زاویه شست، تلورانسهای ابعادی هستند و تناسب را تعیین میکنند - که تعیین میکند فرد واقعاً چه مدت دستکش را بپوشد، یک متغیر ایمنی بدون تست نیمکت ثبت میکند.
به همین دلیل است که کارخانههای منظم در سه نقطه آزمایش میکنند: نخ ورودی، نمونههای اولیه از خط، و لاتهای تمامشده قبل از ارسال. نقطه میانی جایی است که اکثر مشکلات با قیمت ارزانی حل می شوند. نکته آخر جایی است که آنها دیگر مشکل مشتری نیستند.
آزمایشات شیمیایی، حرارتی و ضربه: نیمه کندتر آزمایشگاه دستکش
حفاظت از برش توجه را به خود جلب می کند، اما آزمایش های شیمیایی و حرارتی بیشتر طول می کشد، هزینه بیشتری دارد و اغلب ادعاهایی را که اشتباه خوانده می شوند ایجاد می کند.
مقاومت شیمیایی تحت EN ISO 374-1 مربوط به نفوذ است، نه پاشش. یک نمونه در یک سلول نصب میشود، ماده شیمیایی چالش برانگیز در یک طرف اعمال میشود و آزمایشگاه مدت زمانی را اندازهگیری میکند که از طرف دیگر قابل تشخیص شود. نوع A مستلزم عملکرد در برابر حداقل شش ماده شیمیایی با زمان موفقیت 30 دقیقه یا بیشتر است. نوع B به سه مورد نیاز دارد. نوع C، یک. یک آزمایش تخریب جداگانه بررسی می کند که آیا مواد پس از تماس از نظر فیزیکی تغییر می کنند یا خیر.
دو هشدار عملی اعمال می شود. نفوذ در دمای کنترل شده، معمولاً در حدود 22 تا 23 درجه سانتیگراد اندازه گیری می شود، و زمان پیشرفت با افزایش دما کاهش می یابد. و یک مخلوط حلال با اجزای جداگانه آن یکسان نیست، بنابراین رتبه بندی نوع A در برابر شش ماده شیمیایی نامگذاری شده به طور خودکار ترکیبی را که فرآیند شما استفاده می کند پوشش نمی دهد.
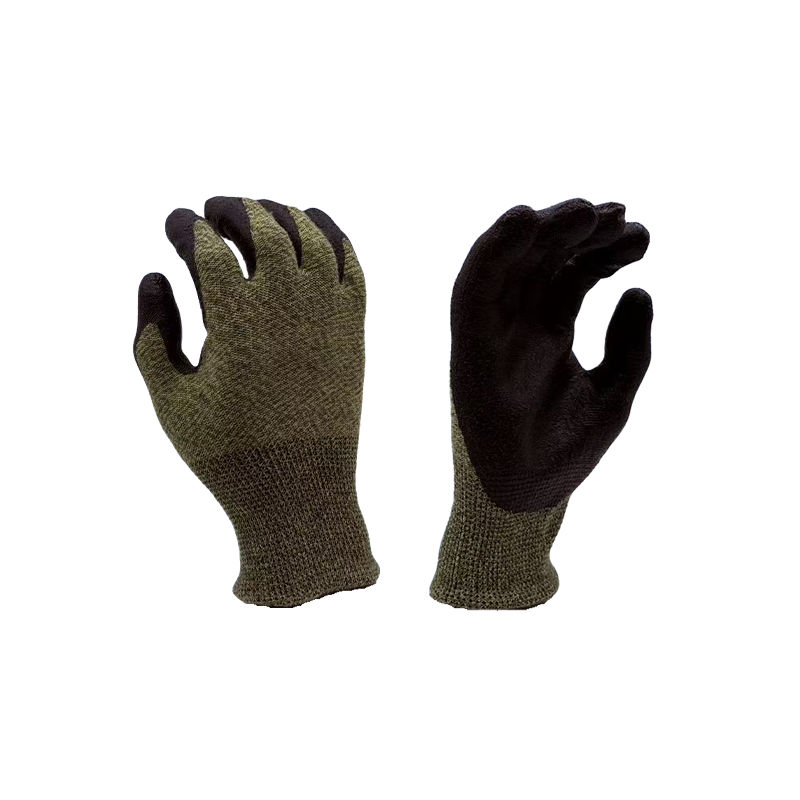 محدوده دستکش محافظ شیمیایی نوع A دستکشهای محافظ شیمیایی نوع A، شامل نئوپرن آرامید گیج 13 و سازههای PU مبتنی بر آب، برای تولید مواد شیمیایی، پتروشیمی، و کارهای آزمایشگاهی را کاوش کنید. مشاهده محصول →
آزمایش حرارتی تحت EN 407 تا شش ویژگی جداگانه را گزارش میکند، از جمله زمان پس از شعله، گرمای تماس در 100، 250، 350 و 500 درجه سانتیگراد، گرمای همرفتی، گرمای تابشی و پاشش فلز مذاب. یک دستکش به ندرت در هر شش مورد قوی است. تست ضربه تحت ANSI/ISEA 138 حفاظت پشتی را بر اساس حداکثر نیروی انتقالی اندازهگیری شده در بند انگشتان و انگشتان به سه سطح تقسیم میکند، که به این معنی است که هندسه لنت به اندازه ضخامت لنت اهمیت دارد.
 دستکش محافظ حرارتی مقاوم در برابر شعله و برش این دستکش ضد شعله و مقاوم در برابر برش را در گزینه های محافظت در برابر حرارت مرور کنید. جزئیات EN 407 و مشخصات مقاومت برش نشان داده نشده است. مشاهده محصول →
تست های دستکش، استانداردها و آنچه عدد را جابجا می کند
هنگامی که دو دیتاشیت را با هم مقایسه می کنید، روش و همچنین نتیجه را مقایسه کنید. جدول زیر تست هایی را که اغلب در برگه اطلاعات حفاظت از دست ظاهر می شوند و متغیرهایی که به آرامی نتیجه را تغییر می دهند فهرست می کند.
| تست کنید | استاندارد مرجع | آنچه گزارش شده است | آنچه معمولاً نتیجه را حرکت می دهد |
|---|---|---|---|
| مقاومت برش | ASTM F2992 (TDM-100) و ISO 13997 | نیرو بر حسب گرم (A1 تا A9) یا بر حسب نیوتن (A تا F) | سایش تیغه، کشش نمونه، مقدار زیادی نخ، رطوبت در نمونه |
| سایش، پارگی، سوراخ شدن | EN 388:2016 | چرخه های موفقیت، نیروی پارگی، نیروی سوراخ کردن | ضخامت پوشش، شن چرخ، آماده سازی کوپن |
| نفوذ شیمیایی | EN ISO 374-1 | زمان پیشرفت برای هر ماده شیمیایی، نوع A، B یا C | دما، مخلوط ها، ضخامت نمونه و محل |
| حرارت و شعله | EN 407 | زمان پس از شعله، حرارت تماس بر حسب درجه سانتیگراد، مقاومت در برابر پاشش آب | وزن پارچه، رطوبت، چرخه های شستشو |
| تاثیر | ANSI/ISEA 138 | اوج نیروی انتقالی، سطوح 1 تا 3 | هندسه پد، که بند انگشت زده می شود، دما |
| QC بصری و بعدی | نمونه برداری ISO 2859-1 | میزان نقص، طول، ضخامت کف دست | طرح نمونه برداری، سنج اندازه گیری، چه کسی اندازه می گیرد |
قبل از تایید مشخصات دستکش چه چیزی بپرسید
فهرست کوتاهی از سوالات در یک ایمیل به شما می گوید که آیا تحقیق و توسعه تامین کننده واقعی است یا خیر:
- آیا سطح گزارش شده روی دستکش تمام شده و روکش شده یا روی آستر لخت اندازه گیری شد؟
- آزمایشگاه داخلی یا شخص ثالث و کدام یک؟ تست داخلی امکان تکرار سریع را فراهم می کند. یک خارجی معتبر آن را به طور مستقل تأیید می کند. تولید کنندگان قوی از هر دو استفاده می کنند.
- چند نمونه، از چند قطعه تولید و در چه تاریخی آزمایش شده است؟
- آیا می توانید سوابق کالیبراسیون - شمارش تیغه در تستر برش، تاریخ کالیبراسیون لودسل، آماده سازی نمونه ها قبل از آزمایش را ببینید؟
- آیا نمونههای باقیمانده بر اساس تعداد زیادی و برای چه مدت نگهداری میشوند؟
- چه آزمایشهایی با تغییر ایجاد میشوند: تامینکننده نخ جدید، سوزنسنج جدید، خط غوطهوری جدید، مشخصات درمان جدید؟
- چه سطح پذیرشی برای عیوب بصری و ابعادی اعمال می شود و چه کسی گزارش پیش از ارسال را امضا می کند؟
اگر هنوز در حال تعریف مشخصات خود هستید، این راهنما در ادامه خواهد آمد انتخاب دستکش های مقاوم در برابر برش با جزئیات بیشتری از سطوح تطبیق با وظایف عبور می کند.
سوالات متداول
آیا یک دستکش می تواند هم سطح برش ANSI و هم سطح برش EN را حمل کند؟
بله، و بسیاری از آسترهای با کارایی بالا این کار را می کنند - اما آنها نتایج جداگانه ای از روش های جداگانه هستند. قبل از اینکه هر عدد را با محصول دیگری مقایسه کنید، بپرسید که به کدام استاندارد تعلق دارد.
آیا سطح برش بالاتر همیشه بهتر است؟
نه. سطوح بالاتر معمولاً به معنای آسترهای سنگینتر، پوششهای ضخیمتر و مهارت کمتر است، و مهارت تعیین میکند که آیا اصلاً دستکش پوشیده شود یا خیر. مقاومت برش نیز چیزی در مورد سوراخ شدن، نفوذ شیمیایی یا گرما نمی گوید.
هر چند وقت یکبار یک لات تولیدی باید دوباره آزمایش شود؟
برای ادعاهای شیمیایی و حرارتی، هر لات خط پایه ایمن است. برای برش، در هر لات یا هر دسته تعریف شده رایج است، به علاوه آزمایش مجدد هر زمان که تنظیمات نخ، سنج، پوشش یا پخت تغییر کرد.
چرا دو دستکش با برچسب A5 یکسان اینقدر متفاوت هستند؟
زیرا برچسب یک ویژگی اندازه گیری شده را توصیف می کند. وزن آستر، گیج، مواد پوشش، عمق فرورفتگی و اندازه همه به طور مستقل متفاوت است - و اینها چیزی است که اپراتورها پس از چهار ساعت استفاده احساس می کنند.
جایی که تست در طبقه کارخانه قرار می گیرد
یک آزمایشگاه تنها زمانی کمک می کند که در کنار خط تولید قرار گیرد. سازنده این سایت از سال 2010 حفاظ دست را در روگائو، جیانگ سو تولید کرده و از سال 2013 به عنوان یک سازمان تحقیقاتی، تولید، بازرسی کیفیت و پس از فروش یکپارچه در زمینی به مساحت 10000 متر مربع که شامل 4500 متر مربع فضای تولید و یک آزمایشگاه داخلی است، فعالیت می کند. محدوده حفاظت از برش ANSI A2 تا A8 از طریق دستکشهای غوطهور، مکانیکی، حرارتی و شیمیایی، بهعلاوه آستینها و محافظ بازو اجرا میشود، بنابراین میتوان مشخصات را از یک منبع به جای مونتاژ از چندین منبع برآورده کرد.
این سایت در دلتای رودخانه یانگ تسه در نزدیکی شانگهای قرار دارد، که محموله های نمونه و چرخه های تأیید شخص ثالث را کوتاه نگه می دارد. اگر می خواهید ببینید که چگونه می توان یک سطح برش خاص، پوشش یا ادعای شیمیایی را برآورده کرد، درخواست یک نقل قول با جزئیات برنامه و استانداردهایی که باید رعایت کنید.